Výroba polyuretánovej peny: Sprievodca výberom procesov, zariadení a liniek
Priemyselné správy-
Chladiareň, ktorá sa rozhodne zaviesť penenie skríň, zvyčajne začína tou istou otázkou: čo vlastne vyžaduje výroba polyuretánovej peny, ak je cieľom stabilná hustota, žiadne dutiny a doba odformovania pod päť minút? Odpoveď je zriedka vytlačená na údajovom liste stroja. Žije v pomere zmesi, teplote oboch zložiek a spôsobe uloženia brokov do dutiny.
Krátka verzia: Výroba polyuretánovej peny je proces presného dávkovania spojený s chemickou reakciou. Ovládajte pomer, energiu miešania a vzor vstrekovania a pena sa správa predvídateľne. Stratíte kontrolu nad ktorýmkoľvek z nich a žiadny tlak formy nezachráni diel.
Nižšie uvedené časti sledujú proces od nádrží na suroviny až po stanicu odformovania, vysvetľujú, kde sa líšia vysokotlakové a nízkotlakové systémy, a stanovujú, ktorá konfigurácia zariadenia vyhovuje ktorej výrobnej škále.
Začnite chémiou a potom veľkosť stroja
Na miešacej hlave sa stretávajú dva prúdy kvapaliny. Strana A je zmes polyolov: polyol, katalyzátor, povrchovo aktívna látka, nadúvadlo a v mnohých tuhých formuláciách voda. Strana B je izokyanát, najčastejšie polymérny MDI pre tuhú penu alebo zmes MDI/TDI pre flexibilné druhy. Všetko za miešacou hlavou existuje na to, aby sa tieto dva prúdy dodávali v správnom pomere, teplote a tlaku v správnom momente.
Pomer si zaslúži väčšiu pozornosť, ako sa mu zvyčajne dostáva pri nákupe. Tuhá pena sa bežne používa pri indexe medzi asi 100 a 110, kde index porovnáva skutočnú dávku izokyanátu so stechiometrickou požiadavkou. Posun o niekoľko percentuálnych bodov posúva bunkovú štruktúru, pevnosť v tlaku a správanie sa pri vyberaní z formy a je veľmi ťažké ho opraviť, keď pena narastie.
Štyri fázy, ktorými prechádza každý výstrel
Čas krému: kvapalina sa zakalí a začne expandovať, keď sa nadúvadlo vyparí a začne sa reakcia.
Čas gélu: polymérová sieť vytvára dostatočnú pevnosť, aby udržala bublinky plynu na mieste.
Čas vzostupu: pena expanduje, aby vyplnila dutinu, poháňaná nadúvadlom a oxidom uhličitým z reakcie voda-izokyanát.
Vyliečiť a odformovať: časť získa dostatočnú zelenú silu, aby sa dala odstrániť bez skreslenia.
Tieto okná sú dané receptúrou, ale sú reprodukovateľné iba vtedy, keď stroj opakuje rovnakú hmotnosť dávky, pomer a kvalitu miešania v každom cykle.
Výrobná sekvencia, krok za krokom
Na dobre riadenej linke sa výroba polyuretánovej peny riadi pevne stanoveným poradím, či už ide o skriňu chladničky alebo podložku do autosedačky.
Suroviny upravte. Polyol a izokyanát sú umiestnené v opláštených nádržiach, ktoré sa zvyčajne udržiavajú okolo 20 až 25 stupňov Celzia, pričom izokyanát je pokrytý suchým dusíkom, aby sa vlhkosť nedostala von.
Odmerajte dva prúdy. Vysokotlakové systémy využívajú axiálne piestové alebo zubové čerpadlá a každý komponent je pred začiatkom výroby kalibrovaný podľa hmotnosti.
Vytvorte tlak a recirkulujte. Oba prúdy cirkulujú späť do nádrží pri plnom pracovnom tlaku, takže hlava je pripravená na okamžitý výstrel.
Miešajte nárazom. Vo vysokotlakovej hlave sa dva prúdy zrážajú vysokou rýchlosťou v malej komore a zmiešajú sa v priebehu milisekúnd.
Vstreknite do formy alebo dutiny. Hmotnosť výstrelu, vzor nalievania a čas vstrekovania rozhodujú o tom, či sa dutina naplní rovnomerne alebo zadrží vzduch.
Nechajte kysnúť a gél. Teplota formy a vetranie určujú, či pena dosiahne do rohov bez vnútorných dutín.
Odformujte, vyliečte a skontrolujte. Časti sú orezané, zvážené a kontrolované na hustotu a kvalitu povrchu.
Nižšie uvedený diagram ukazuje, ako sa tieto kroky mapujú na typickú vysokotlakovú penovú inštaláciu.
Vysokotlakové verzus nízkotlakové penenie: kde sa linka líši
Jediným najväčším rozhodnutím o zariadení je princíp miešania, pretože formuje postupy údržby, používanie rozpúšťadiel a minimálnu veľkosť dávky, ktorú linka spoľahlivo zvládne.
Porovnanie založené na pracovných princípoch opísaných v špecifikáciách zariadenia na výrobu polyuretánovej peny.
Položka
Vysokotlakové penenie
Nízkotlakové penenie
Spôsob miešania
Miešanie nárazom v malej komore
Mechanické miešanie v miešacej komore
Pracovný tlak
Približne 100-200 barov
Približne 5-20 barov
Čistenie komory
Zvyčajne samočistenie medzi výstrelmi
Vo všeobecnosti potrebuje prepláchnutie rozpúšťadlom
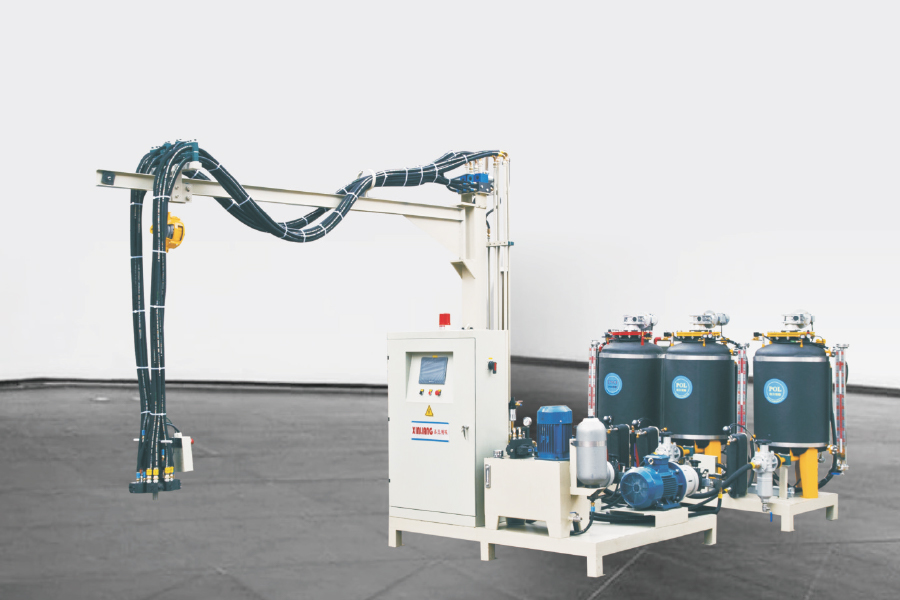
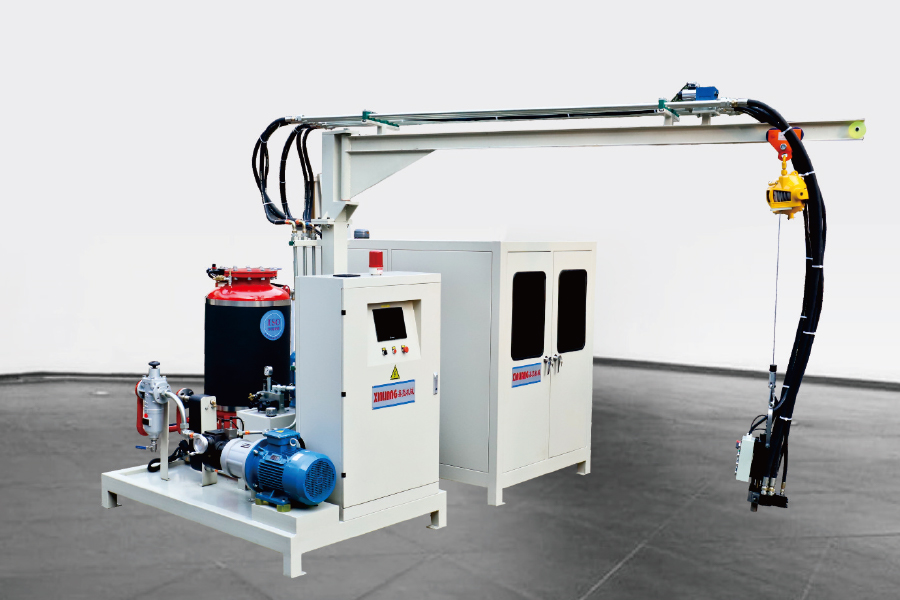
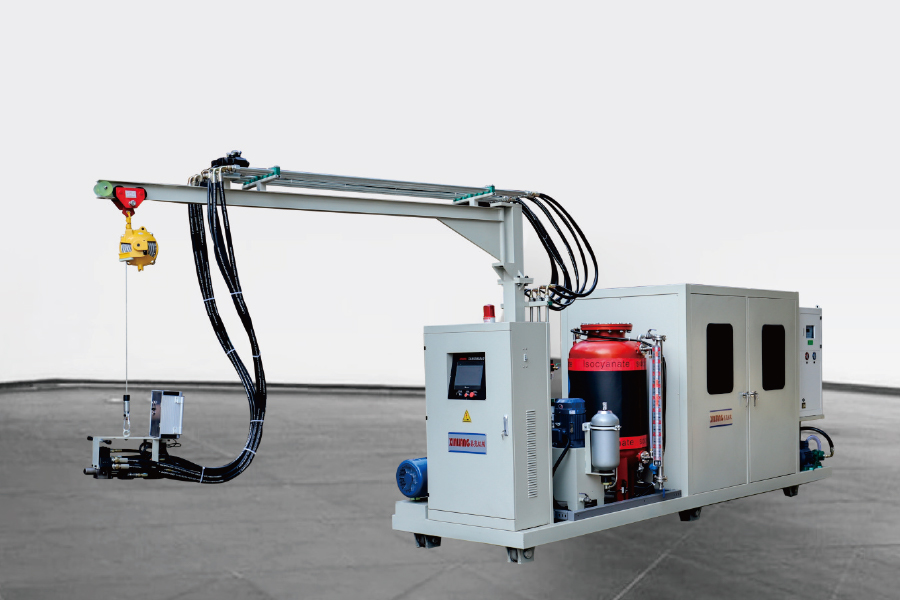
Jadrový stroj: Výber penovej vstrekovacej jednotky
Väčšina závodov začína s jedným vysokotlakovým vstrekovacím strojom a neskôr pridáva automatizáciu. Prvé rozhodnutie je dvojzložkové alebo trojzložkové: dvojzložková jednotka odmeriava polyol a izokyanát, zatiaľ čo trojzložková jednotka pridáva tretí prúd, zvyčajne nadúvadlo, pigment alebo prísadu, ktorú nemožno vopred primiešať do polyolu.
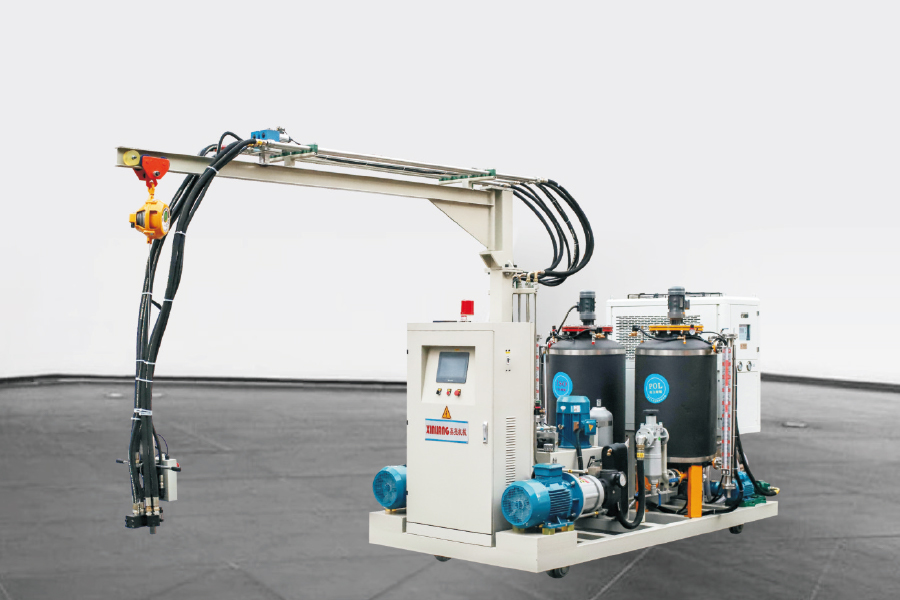
Pevná hlava: usporiadanie s najnižšími nákladmi, vhodné pre jednu polohu formy alebo stacionárne zariadenie.
Hlava namontovaná na páse: hlava sa pohybuje pozdĺž formovacej linky, takže jeden stroj môže obsluhovať niekoľko staníc za sebou.
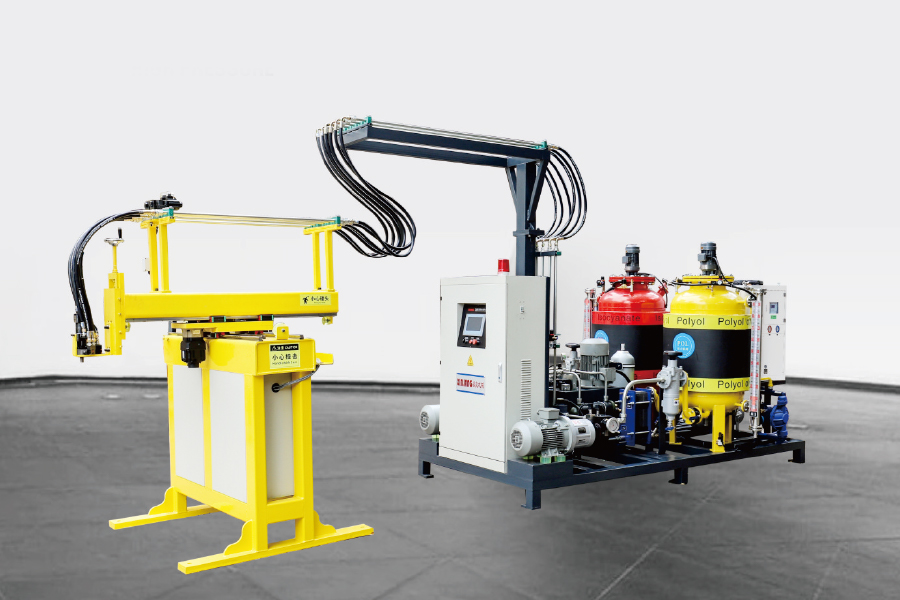
Manipulátor osi XY: naprogramovaná cesta odlievania cez plochú formu, užitočná pre panely a tvary plytkých dutín.
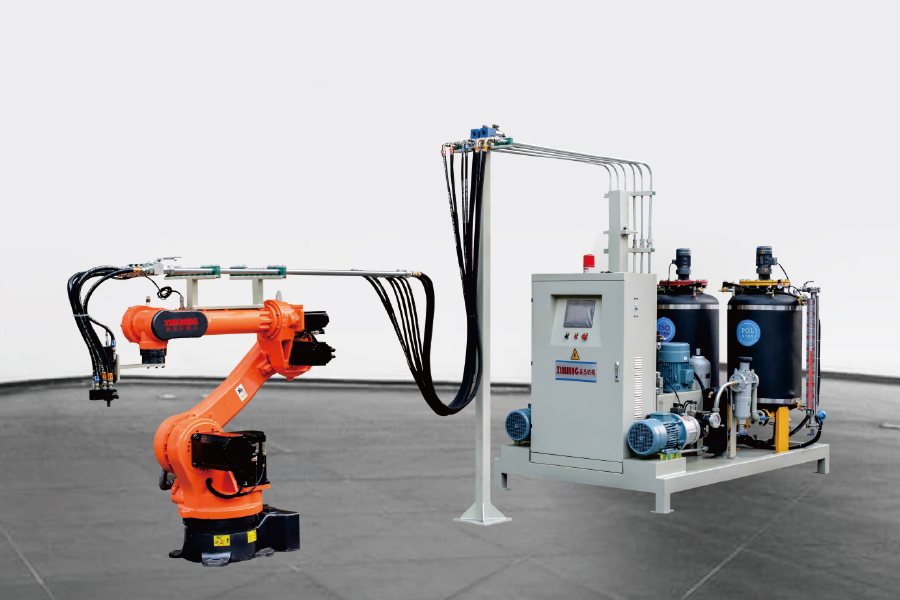
Šesťosový robot: opakovateľné trojrozmerné vzory odlievania, bežne zvolené tam, kde sa geometria dielu často mení.
Návratnosť zvyčajne pochádza z opakovateľnosti, nie z hrubej rýchlosti. Stroj, ktorý drží váhu strely v pevnom páse, znižuje šrot a prebalenie oveľa spoľahlivejšie ako stroj, ktorý jednoducho cykluje rýchlejšie.
Line Layout: Keď Output Volume zmení konfiguráciu
Jediný stroj a pevná forma fungujú dobre až do bodu. Akonáhle je čas vybratia z formy kratší ako čas potrebný na vloženie, uzavretie, napenenie, vytvrdnutie a vybratie jednej formy, táto forma už nemôže zaneprázdniť stroj. Toto je medzera, ktorú sú rozloženia riadkov navrhnuté tak, aby sa uzavreli, a to je dôvod zariadenia na penenie polyuretánu rozsah je rozdelený do niekoľkých architektúr.
Linky gramofónu: index foriem cez polohy zaťaženia, peny, vytvrdzovania a vykladania, čo vyhovuje pevnému času taktu a malému počtu identických dielov.
Linky typu H: nosiče foriem sa pohybujú po dvoch paralelných koľajniciach, čím poskytujú dlhšiu dráhu vytvrdzovania a viac staníc bez veľkej plochy podlahy.
Prstencové línie: nepretržitá slučka pre veľkoobjemovú výrobu, kde rovnaká časť beží celé mesiace.
Vyberte si čas takt a mix častí. Závod s mnohými rôznymi časťami zvyčajne získa viac z rýchlej výmeny formy ako z dlhšej vytvrdzovacej slučky.
Voľby cyklopentánu a nadúvadla
Výber nadúvadla riadi tak izolačný výkon, ako aj bezpečnostné vybavenie okolo linky. Cyklopentán sa stal bežnou voľbou pre chladiace skrine a pevné izolačné panely kvôli svojmu nízkemu potenciálu globálneho otepľovania, ale je horľavý, čo mení ventiláciu, elektrickú klasifikáciu a postupy manipulácie s materiálom na mieste.
Systém cyklopentánových predzmesí primiešava nadúvadlo do polyolu pri kontrolovanej teplote a tlaku, takže zmiešaný polyol sa dostane do vstrekovacieho stroja, ktorý už nadúvadlo nesie. V porovnaní s oddeleným vstrekovaním kvapalného cyklopentánu do zmiešavacej hlavy poskytuje predmiešanie jednotnejšiu bunkovú štruktúru a udržuje koncentrovanú horľavú kvapalinu v uzavretej slučke.
Pre závody, ktoré prechádzajú zo starších systémov fluórovaných uhľovodíkov, je cesta premixu často lepšie zvládnuteľná, pretože existujúci vstrekovací stroj môže byť často zachovaný s aktualizovanými tesneniami a revidovanými kontrolnými parametrami.
Procesné premenné, ktoré rozhodujú o kvalite peny
Keď je zariadenie nainštalované a kalibrované, za väčšinu problémov s kvalitou zodpovedá niekoľko premenných:
Posun pomeru zmesi spôsobené opotrebovanými tesneniami čerpadla, zmenami viskozity alebo nesprávnou kalibráciou.
Teplota komponentov ktorý spadá mimo formulačné okno a posúva reaktivitu.
Vstrekovací tlak ktorá je príliš nízka na úplné zmiešanie nárazom, vytvárajúce pruhy alebo hrubé bunky.
Nalejte vzor a hmotnosť strely ktoré zanechávajú vzduchové vrecká alebo prepĺňajú dutinu.
Teplota formy a odvetrávanie ktoré rozhodujú o kvalite povrchu a dobe cyklu.
Väčšina defektov, od dutín a krátkych výstrelov až po zmeny hustoty a povrchové pľuzgiere, sa viaže k jednému z týchto piatich. Práca s nimi v poradí je rýchlejšia ako náhodná úprava parametrov a bežné chyby PU peny a ich opravy je užitočný kontrolný zoznam pri prvom výskyte poruchy.
Často kladené otázky o výrobe polyuretánovej peny
Q1. Čo je to výroba polyuretánovej peny?
Je to proces reakcie polyolovej zmesi s izokyanátom v prítomnosti nadúvadla a následného tvarovania expandujúcej peny vo forme alebo dutine. Reakcia trvá niekoľko sekúnd, takže pomer, teplota a kvalita miešania rozhodujú o konečnom výsledku.
Q2. Aký je rozdiel medzi vysokotlakovými a nízkotlakovými PU peniacimi strojmi?
Vysokotlakové stroje sa miešajú nárazom pri približne 100-200 baroch a sú zvyčajne samočistiace medzi výstrelmi. Nízkotlakové stroje miešajú komponenty mechanicky pri približne 5-20 baroch a vo všeobecnosti potrebujú prepláchnutie miešacej komory rozpúšťadlom.
Q3. Ako si môžem vybrať medzi jedným peniacim strojom a výrobnou linkou?
Porovnajte čas vybratia z formy s časom potrebným na vloženie a vybratie jednej formy. Ak jedna forma nedokáže obsadiť stroj, obvyklou odpoveďou je otočný tanier, typ H alebo prstencová linka; inak stačí jeden stroj alebo pásová jednotka.
Q4. Aké nadúvadlo sa používa na izoláciu z tuhej PU peny?
Cyklopentán je bežnou voľbou pre chladiace skrine a pevné panely z dôvodu nízkeho potenciálu globálneho otepľovania. Typy HFO a HFC sa naďalej používajú tam, kde si aplikácia vyžaduje nehorľavý systém.
Q5. Je potrebný cyklopentánový premixový systém?
Pre väčšinu cyklopentánových liniek áno. Systém premixu primiešava nadúvadlo do polyolu za kontrolovaných podmienok, čo zlepšuje jednotnosť buniek, znižuje straty vzplanutím a udržuje horľavú kvapalinu v uzavretej slučke.
Q6. Ako môže výrobca znížiť plytvanie materiálom pri výrobe PU peny?
Každú zmenu kalibrujte obe čerpadlá podľa hmotnosti, udržiavajte stabilné teploty komponentov, prispôsobte vzor nalievania dutine a zabráňte preplneniu formy. Väčšina odpadu pri výrobe polyuretánovej peny pochádza z pomerového posunu a nekonzistentných hmotností výstrelu. $ $