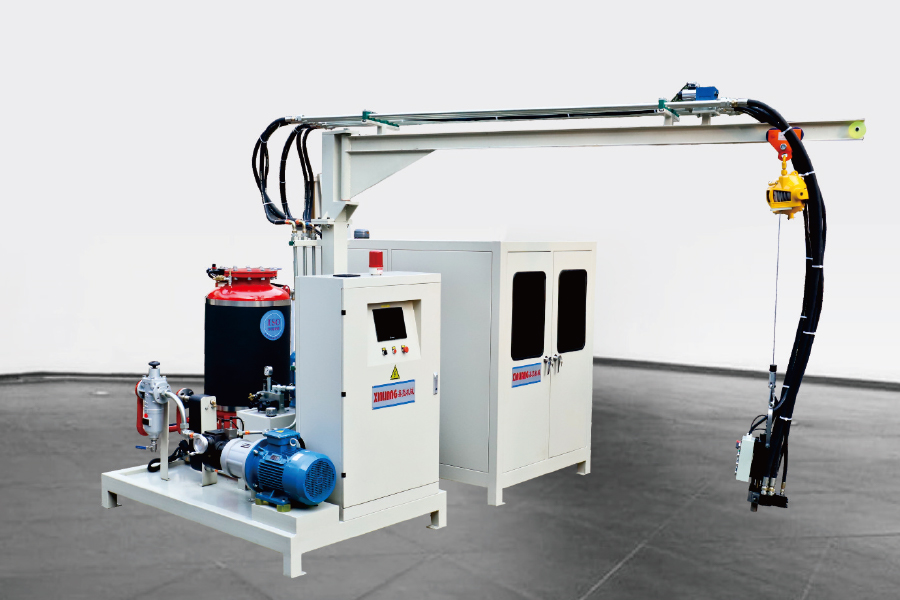
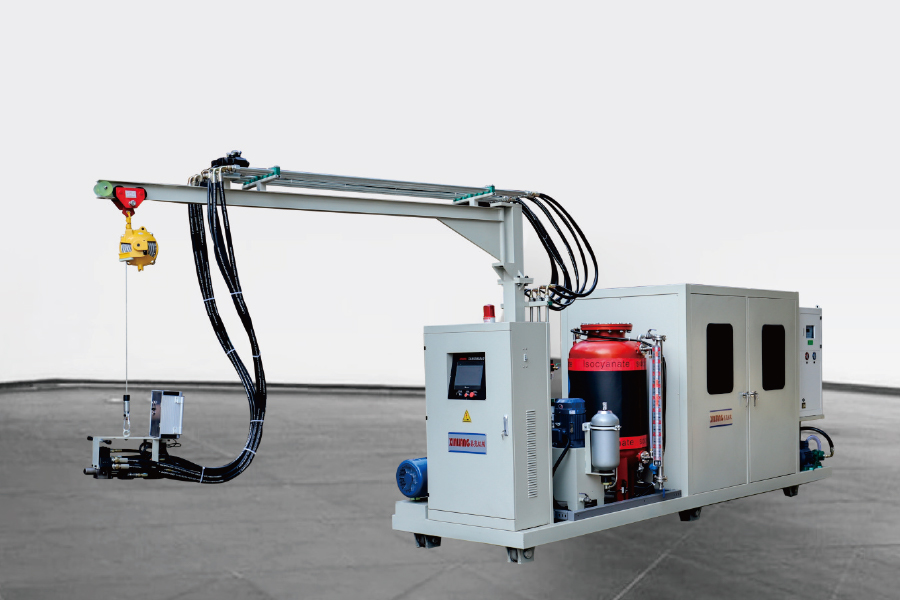
Polyuretánový sendvičový panelový stroj: Výber zariadenia na vstrekovanie peny
Priemyselné správy-
Prejdite na linku sendvičových panelov a lis alebo dvojitý pás získa všetku pozornosť. Peniaze sa zvyčajne ušetria alebo stratia niekde inde: pri miešacej hlave. Dve linky vybavené identickým formovacím hardvérom môžu bežať pri veľmi rozdielnych rýchlostiach šrotu jednoducho preto, že jedna udržuje stabilný pomer polyolu k izokyanátu a dáva rovnomerný záber, zatiaľ čo druhá sa medzi zmenami pohybuje.
To je záver vpredu a platí to pre obe výrobné cesty – nepretržitú linku s dvojitým pásom, ktorá nalieva penu na pohyblivý obklad, a linku založenú na formách, kde hlava namontovaná na dráhe alebo robote vstrekuje odmeranú dávku do dutiny. Zvyšok tejto príručky uvádza, čo vlastne obsahuje stroj na výrobu polyuretánových sendvičových panelov, kde si penové vybavenie zarába na svoje miesto a ktoré špecifikácie sa oplatí zapísať do objednávky.
Čo vlastne obsahuje polyuretánový sendvičový panelový stroj
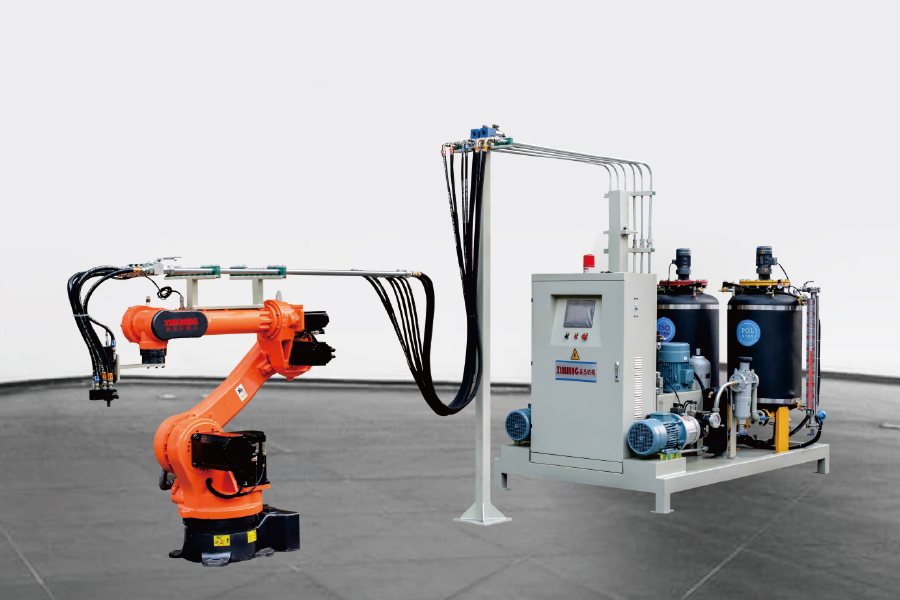
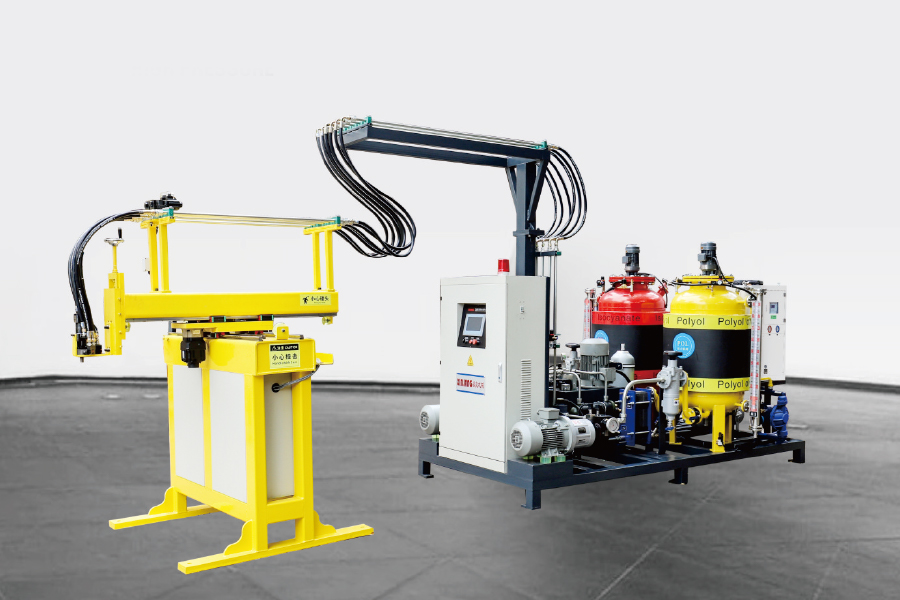
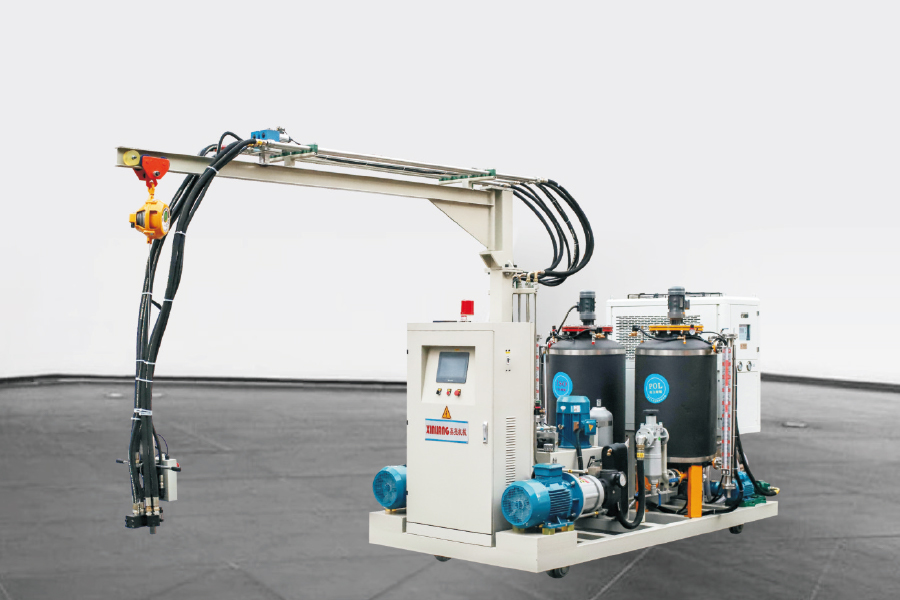
Fráza sa používa voľne. Niektorí dodávatelia majú na mysli celý rad; kupujúci často myslia iba zariadenie na penenie. Pracovný systém má zvyčajne päť blokov:
Meracia jednotka — nádrže, čerpadlá, výmenníky tepla a prietokomery, ktoré udržujú stabilný pomer komponentov a teplotu.
Vysokotlaková miešacia hlava — kde sa prúdy polyolu a izokyanátu stretávajú a reagujú.
Hardvér na polohovanie hlavy — pevný bod tuhnutia, dráha, XY portál alebo šesťosový robot.
Tvarovací hardvér — dvojpásový dopravník s laminátorom a bočnými tesneniami alebo nosiče foriem, lisy a odformovacie stanice.
Ovládanie a bezpečnosť — správa receptov, detekcia plynu, ventilácia a logika vypnutia.
Spojité a nespojité linky zdieľajú toto jadro, ale zaťažujú ho odlišne. Na súvislej línii je hlava často pevná a pás sa pohybuje pod ňou; výkon sa meria v kilogramoch za minútu a na stabilite pomeru počas hodín behu záleží viac ako na presnosti jedného záberu. Na formovacej linke sa hlava pohybuje a metrikou sú gramy na dávku: panel s rozmermi 1 200 × 2 400 mm s jadrom 50 mm pri 40 kg/m³ potrebuje približne šesť kilogramov peny, ktorá sa umiestni rovnomerne pred uplynutím času krému.
Prečo vstrekovací systém nastavuje kvalitu panelu
Vysokotlakové stroje zrážajú dva prúdy pri 100 – 200 baroch vo vnútri malej miešacej komory a energia tejto kolízie robí miešanie. Nízkotlakové stroje miešajú komponenty mechanicky pri tlaku približne 5 – 20 barov a vo všeobecnosti sa pri vytváraní bunkovej štruktúry spoliehajú na nukleačný vzduch.
Obr. 1: Bežne publikované okná prevádzkového tlaku pre dve technológie miešania.
Podľa noriem pre panely, ako je EN 14509 a publikovaných údajov o zariadeniach, sú pevné jadrá PU panelov bežne špecifikované medzi 30 a 50 kg/m³. Dosiahnutie dolného konca tohto pásu bez dutín závisí od toho, aká jemná a rovnomerná je štruktúra buniek, pretože hrubé bunky sa pod tlakom laminátora zrútia a zanechajú zmeny hustoty po šírke panelu.
Obr. 2: Schematické porovnanie. Modrá: vysokotlakové nárazové miešanie. Oranžová: nízkotlakové mechanické miešanie. Hodnoty ilustrujú všeobecné charakteristiky zariadenia, nie namerané údaje.
Rovnaká logika platí pre priľnavosť: pena zmiešaná s nárazom zmáča povrchové vrstvy dôslednejšie, čo znižuje riziko delaminácie počas pílenia alebo manipulácie.
Pre výrobu panelov na báze foriem je zvyčajným východiskovým bodom dvojzložkový vysokotlakový vstrekovací stroj na penenie s dráhou, XY portálom alebo hlavou namontovanou na robote. Najprv nastavte maximálnu hmotnosť strely, okno pomeru a rýchlosť posuvu; všetko ostatné na linke sa dá prispôsobiť okolo týchto troch čísel.
Prispôsobenie vstrekovacej kapacity linke
Dimenzovanie je krátke cvičenie, keď je skupina panelov pevná. Vynásobte najväčší objem panelu cieľovou hustotou, aby ste získali maximálnu hmotnosť strely, potom vynásobte panely za hodinu touto dávkou, aby ste získali nepretržitý výkon v kilogramoch za minútu. Kupujúci majú tendenciu zabúdať na dve čísla: pomerové okno, ktoré musia čerpadlá držať v celom výkonovom rozsahu, a presnosť polohovania hlavy, ktoré si vyžaduje usporiadanie formy.
Tabuľka 1: Ako kontinuálna a diskontinuálna výroba presúva zaťaženie na penové zariadenie.
Rozhodovací bod
Nepretržitá dvojpásová línia
Nespojitá forma alebo karuselová linka
Typická veľkosť šarže
Dlhé jazdy, jedna skupina panelov, vysoká hlasitosť
Malé až stredné šarže, časté zmeny produktov
Čo musí držať penová výbava
Výkon v kg/min a stabilita pomeru počas hodín prevádzky
Presnosť výstrelu a opakovateľnosť polohy hlavy
Pohyb hlavy
Pevný alebo posuvný bod tuhnutia, pohyblivý pás pod ním
Dráha, XY portál alebo šesťosový robot
Manipulácia s nadúvadlom
Pentán alebo HFO s premixom a bezpečnostnými systémami vo väčšom meradle
Rovnaká chémia, menšie objemy pufrov
Najprv špecifikujte
kg/min pri cieľovej hustote, rozsah rýchlosti pásu, dizajn bočného tesnenia
Rozsah veľkosti záberu, počet foriem, čas cyklu
Tam, kde je potrebný tretí prúd – farebná pasta, balenie katalyzátora alebo samostatný polyol pre formulácie PIR – trojzložkový stroj pridáva nezávislý dávkovací okruh namiesto vytláčania aditíva cez hlavnú linku.
Voľba fúkacieho činidla mení tvar zariadenia viac, ako väčšina kupujúcich očakáva. HFC sa postupne obmedzuje na základe Kigali dodatku k Montrealskému protokolu a výrobcovia panelov vo veľkej miere prešli na cyklopentán, zmesi HFO alebo systémy podporované vodou. Cyklopentán je horľavý a má nízky bod varu, takže mení špecifikáciu stroja: elektrické zariadenia v nevýbušnom prevedení, dusíková pokrývka, ventilácia, detekcia plynov a uzavretá slučka, ktorá nikdy nevystavuje kvapalinu atmosfére.
Alternatívou k priamemu vstrekovaniu pentánu je najskôr ho predmiešať s polyolom. Systém premixu udržuje zmes pri kontrolovanej teplote a tlaku, čím sa stabilizuje koncentrácia nadúvadla dosahujúca miešaciu hlavu – zvyčajná príčina posunu hustoty a povrchových defektov na paneloch vyfukovaných pentánom. Znižuje tiež voľný pentán uvoľňovaný pri bode tuhnutia, čo je dôležité z hľadiska bezpečnosti aj nákladov.
Pre linky, ktoré už používajú pentán, je jednotka premixu často najlacnejším spôsobom, ako sprísniť odchýlky hustoty pred zvažovaním novej dávkovacej jednotky.
Ako je usporiadaný nesúvislý panelový rad
Na linke založenej na formách je postupnosť pevne stanovená: operátor alebo robot umiestni spodný obklad, nosič sa nastaví pod miešaciu hlavu, hlava nasype dávku počas pohybu cez dutinu, umiestni sa horný obklad a forma sa zatvorí, lis drží, kým pena géluje, a panel sa vyberie z formy a oreže. Čas cyklu je nastavený chémiou, nie strojom – ale stroj rozhodne, či tento cyklus môže bežať na svojom teoretickom minime.
Obr. 3: Izometrický pohľad na penovú stranu línie panelov na báze formy.
Dva detaily v tomto rozvrhnutí doby cyklu jazdy. Prvým je vzdialenosť, ktorú musí hlava prejsť, kým je pena ešte tekutá; pomalý prechod si vynúti buď kratšiu dutinu alebo dlhší čas krémovania. Druhým je teplota formy, a preto panelové linky zvyčajne spájajú obvod formy do rovnakého riadiaceho systému ako dávkovacia jednotka.
Krátky kontrolný zoznam nákupu
Pred podpisom si napíšte týchto sedem bodov:
Maximálna hmotnosť strely v gramoch a nepretržitý výkon v kilogramoch za minútu, obe uvedené pri vašej cieľovej hustote.
Rozsah pomeru a opakovateľnosť v celom výstupnom rozsahu, nielen pri plnej rýchlosti.
Kompatibilita s nadúvadlom vrátane klasifikácie do výbušného prostredia, ak ide o pentán.
Typ a umiestnenie hlavy: pevná liatina, dráha, XY portálový alebo šesťosový robot so špecifikovanou rýchlosťou posuvu.
Počet foriem alebo nosičov, otvárací zdvih a upínacia sila, s ktorými sa musí stroj synchronizovať.
Zoznam náhradných dielov a doba odozvy pre zmiešavacie komory, tesnenia, čerpadlá a prietokomery.
Akceptačný test: pred odoslaním spustite svoju hustotu a hrúbku na stroji a zaznamenajte rozloženie hmotnosti strely.
Ako Ningbo založený výrobca zariadení na výrobu polyuretánovej peny pri práci na dávkovacích jednotkách, miešacích hlavách a výrobných linkách vidíme vo väčšine dopytov rovnaký vzor: tvarovacie kovanie je detailne špecifikované, zatiaľ čo strana peny sa necháva na poslednú chvíľu. Je to nesprávna cesta.
Často kladené otázky
Q1. Čo je to polyuretánový sendvičový panelový stroj a čo určuje jeho cenu?
Je to skôr systém než jedna jednotka: dávkovacia jednotka, miešacia hlava, polohovacie a tvarovacie zariadenie. Cena závisí hlavne od kontinuálnej výroby oproti výrobe založenej na forme, výkonu a úrovne automatizácie, preto si vyžiadajte cenovú ponuku vzhľadom na vašu hrúbku panelu, hustotu a hodinový výkon.
Q2. Aký je rozdiel medzi PU a PIR sendvičovými panelmi?
Oba používajú polyuretánovú chémiu. Pena PIR je formulovaná s vyšším izokyanátovým indexom, ktorý zlepšuje správanie pri požiari, ale robí riadenie pomeru kritickejším a často využíva tretí dávkovací prúd pre prísady.
Q3. Môže jeden vysokotlakový penový stroj obsluhovať kontinuálne aj formovacie linky?
Dávkovacia jednotka môže, miešacia hlava zvyčajne nie. Kontinuálne linky potrebujú vysoký, stabilný výkon s pevným alebo posuvným sypaním, zatiaľ čo linky na formy potrebujú presné závažia a hlavu namontovanú na dráhe, portáli alebo robote.
Q4. Aké nadúvadlo sa dnes používa na polyuretánovú panelovú penu?
HFC sa podľa Kigaliho dodatku postupne obmedzuje, takže väčšina výrobcov prešla na cyklopentán, zmesi HFO alebo systémy podporované vodou. Cyklopentán je horľavý, preto sú súčasťou špecifikácie stroja systémy premixov, zapojenie do výbušného prostredia a ventilácia.
Q5. Aký dlhý je čas cyklu na prerušovanej linke sendvičových panelov?
Časy krému, gélu a vytvrdzovania to nastavujú v prípravku, nie stroj. Úlohou stroja je udržiavať hmotnosť výstrelu a teplotu formy na konštantnej úrovni, takže cyklus nemusí byť z bezpečnostných dôvodov vypchatý.
Q6. Ako môže linka na sendvičové panely znížiť mieru odpadu?
Väčšina odpadu pochádza z pomerového unášania, nerovnomerného liatia a studených foriem. Pred obviňovaním chémie skontrolujte kalibráciu prietokomeru, miešací tlak, nukleačný vzduch, rýchlosť posuvu hlavy a kontrolu teploty formy.