Domov / Novinky / Priemyselné správy / Linka na výrobu sendvičových panelov: Sprievodca zariadením, usporiadaním a výberom
Linka na výrobu sendvičových panelov: Sprievodca zariadením, usporiadaním a výberom
Priemyselné správy-
Predstavte si chladiarenský závod na výrobu panelov, ktorý ponúka 9 m mraziarenských panelov na linke, ktorá bola zakúpená na garážové brány: dve formovacie stanice, nízkotlaková penová jednotka a ručné veko. Čas plnenia sa posúva, hustota jadra stúpa na konci vstrekovania a panel sa po vybratí z formy mierne prehne. Nič nie je zlomené. Linka jednoducho nebola nikdy navrhnutá pre tento panel.
Záver je na prvom mieste: na výrobnej linke sendvičových panelov rozloženie rozhoduje o tom, ktoré objednávky môžete prijať, a dávkovacia jednotka rozhoduje o tom, ako opakovane ich môžete držať. Rozsah hrúbky, chémia jadra a nadúvadlo sú vylepšeniami nad touto sekvenciou, nie ich náhradou.
To, čo nasleduje, zahŕňa štyri rozhodnutia, ktoré majú najväčšiu váhu: kontinuálne verzus diskontinuálne usporiadanie, zostavenie panelov a chémia jadra, špecifikácia penotvorného stroja a cesta nadúvadla. Tam, kde sa objaví číslo, je to buď publikovaná hodnota v odvetví, alebo výpočet, ktorý môžete zopakovať v tabuľke.
Kontinuálne alebo diskontinuálne: Rozhodnutie o rozložení je na prvom mieste
Oba typy liniek tvoria rovnaký produkt. Rozdiel je v tom, ako sa pena zavádza a ako dlho je zadržiavaná. Nepretržitá dvojpásová linka odmeriava penu na bežiaci spodný obklad, položí naň vrchný obklad a pod tlakom pásu drží stúpajúcu penu do hrúbky, kým nevytvrdne. Nepretržitá viacpolohová linka plní uzavretú formu dávkovanou dávkou a udržiava ju pod lisom na vytvrdzovanie.
Tento rozdiel sa prelína do priepustnosti, sortimentu produktov, miery šrotu a kapitálu. Nižšie uvedená tabuľka predstavuje verziu, ktorú sa oplatí prilepiť na stretnutie dodávateľov.
Orientačné porovnanie súvislých a nesúvislých panelových línií; potvrdiť rýchlosti, dĺžky panelov a časy výmeny podľa vlastných špecifikácií každého dodávateľa.
Rozhodovací bod
Nepretržitá dvojpásová línia
Nespojitá viacstaničná linka
Zavedenie peny
Naleje sa na pohyblivý spodný obklad; horný obklad aplikovaný pred pásom
Odmeraná strela vstrekovaná do uzavretej formy
Výstup
Nastavuje sa rýchlosťou pásu, zvyčajne 3 až 15 m/min
Nastavte podľa počtu plesní a času vytvrdzovania
Dĺžka panelu
Rezané na dĺžku, bežne do 13,5 m
Obmedzené dĺžkou formy
Zmena hrúbky
Pomalý a prechod vytvára šrot
Dištančné vložky alebo výmena formy, rýchla
Produktový mix
Dlhé chody jedného alebo dvoch typov panelov
Zmiešané objednávky, dvere, chladiarne, krátke trasy
Kapitál a podlahová plocha
Najvyššie
Stredná až nižšia
Najlepšie sedí
Objemové stenové a strešné panely
Zákazková a zmiešaná výroba
Najprv si prečítajte posledný riadok. Keď v knihe objednávok dominuje jeden alebo dva typy panelov v jednej hrúbke, svoj kapitál získa súvislá čiara. Keď sa lícovanie, jadro alebo hrúbka mení niekoľkokrát za mesiac, nesúvislá linka zvyčajne vyhráva na celkovej cene, aj keď na papieri vyzerá pomalšie.
Od cievky po stohovač: Fázy, ktoré rozhodujú o kvalite panelu
Odizolujte šnúru a existuje šesť etáp. Sťažnosti panelov sa takmer vždy spájajú s jedným z nich a zriedkavo s tým, koho operátor obviňuje ako prvý.
Obklad krmiva a predhrievanie. Oceľové obklady s hrúbkou 0,4 až 0,6 mm sa odvíjajú, vyrovnávajú a ohrievajú, bežne na cca 35 až 45 C, takže pena sa namiesto studeného opiera o teplý povrch.
Okrajové tesnenie a bočné hrádze. Okraje sa zatvoria skôr, ako príde pena. Koncové dutiny sú zvyčajne chybou tesnenia, nie chybou chémie.
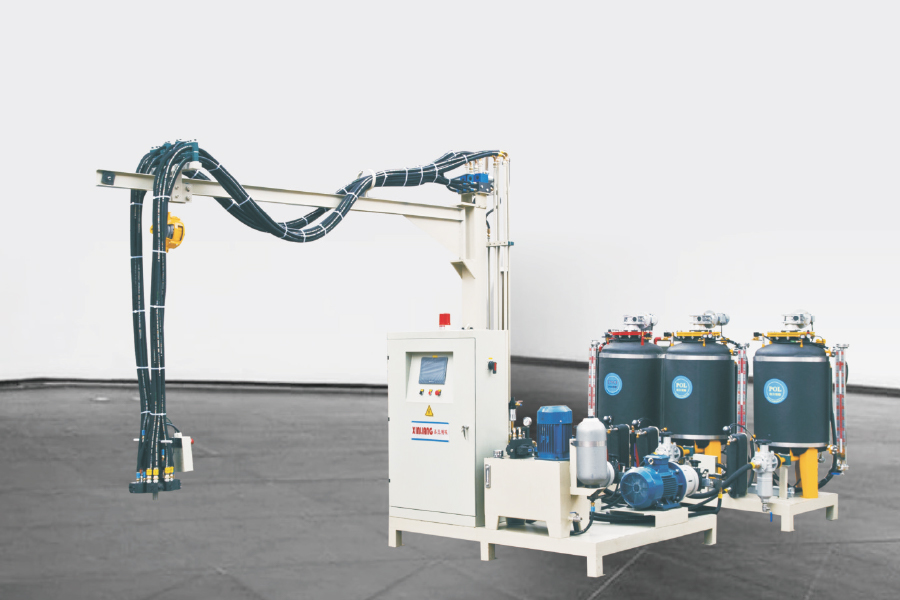
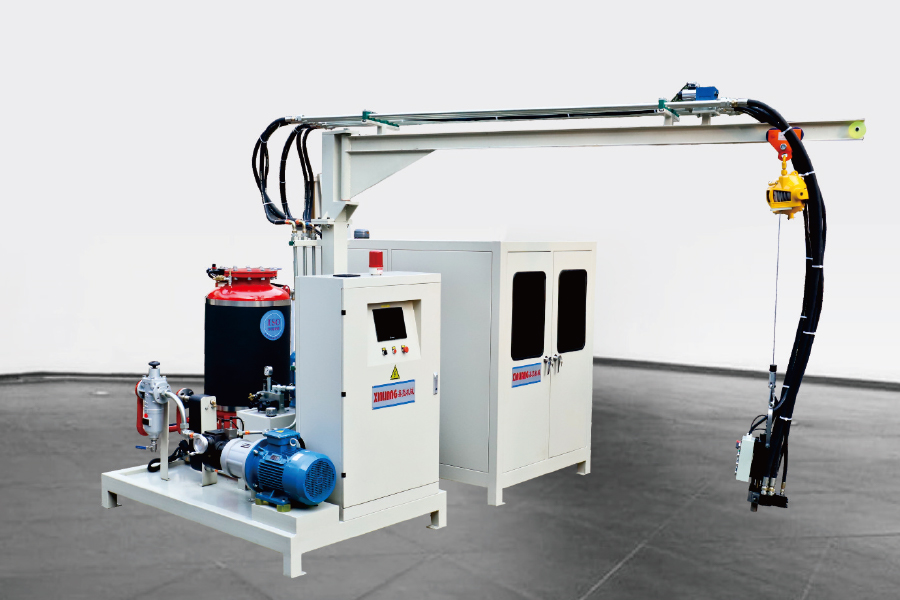
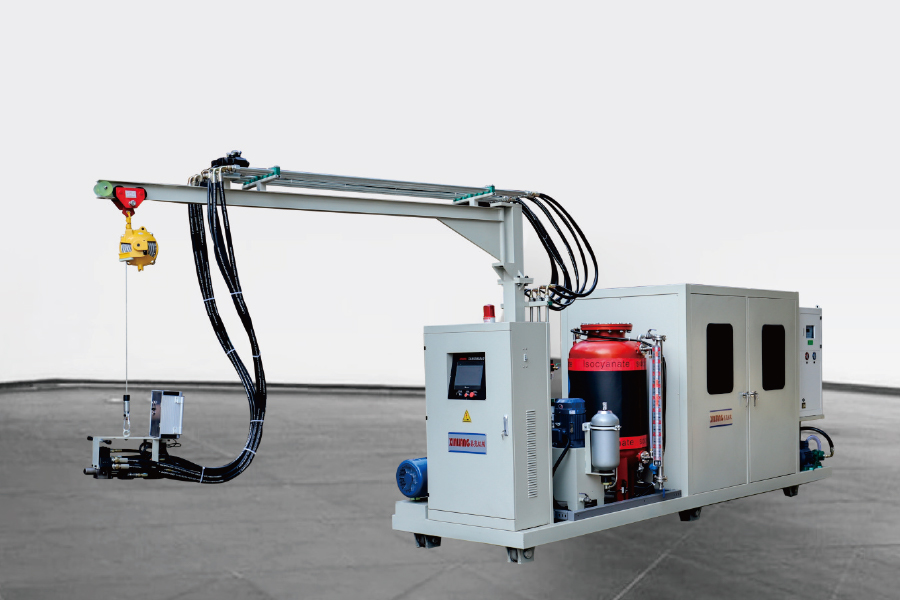
Dávkovanie a vstrekovanie. Komponenty sú dávkované, temperované, miešané pri vysokom tlaku v miešacej hlave a vstrekované. O tom, či sa dutina vyplní rovnomerne, rozhoduje veľkosť záberu, pomer a vzor nalievania.
Vstaňte a vyliečte pod obmedzením. Pás alebo lisovacie veko drží expandujúcu penu v cieľovej hrúbke, kým neunesie zaťaženie.
Odrezanie a orezanie. Lietajúca píla reže na dĺžku na súvislých čiarach; oba typy čiar potom orežte na konečnú šírku.
Chladenie a stohovanie. Panely sú naskladané naplocho pre následné vytvrdnutie. Príliš skoré stohovanie je bežnou príčinou rozmerového posunu.
Ako je panel zostavený
Dve obklady, jedno jadro a okrajový profil, ktorý musí vydržať manipuláciu a montáž na mieste. Rozložený pohľad nižšie ukazuje vrstvy, ktoré musí penová stanica skutočne vyplniť.
Obrázok 1: Rozložený izometrický pohľad na sendvičový panel s kovovým povrchom. Obklady sú zvyčajne 0,4 až 0,6 mm z ocele alebo hliníka.
Chémia a hrúbka jadra: Odkiaľ pochádzajú tepelné čísla
Pevná PIR pena je bežne deklarovaná pri približne 0,021 až 0,023 W/mK a PUR pri 0,022 až 0,026 W/mK, obe sú výrazne pod XPS pri 0,029 až 0,035, EPS pri 0,031 až 0,038 a minerálna vlna 0,035 až 0,045 až 0,035. Na šírení vnútri rodiny záleží rovnako ako na rozdieloch medzi rodinami: rovnaká formulácia PUR sa môže pohybovať približne o 10 % v závislosti od nadúvadla, bunkovej štruktúry a hustoty.
Tepelná vodivosť bežných panelových jadier (W/mK, typické deklarované hodnoty)
Obrázok 2: Spodné tyče znamenajú lepšiu izoláciu na milimeter. Hodnoty sú typické publikované deklarácie; Prehlásenie o plnení každého dodávateľa je záväzným údajom.
Hrúbka potom vykoná zvyšok práce, ale nie lineárne v hotovej budove. Tabuľka nižšie používa čistú vodivosť pri lambda = 0,024 W/mK.
Hodnota U voči hrúbke panelu (lambda = 0,024 W/mK, len vodivosť)
Obrázok 3: Prechod zo 40 mm na 100 mm znižuje vypočítané tepelné straty asi o 60 %; prechodom zo 100 mm na 200 mm sa zníži o ďalších 50 %. Skutočné panely fungujú horšie, pretože deklarované hodnoty EN 14509 zahŕňajú opravy starnutia a tepelných mostov a spoje a upevňovacie prvky zvyšujú straty na mieste.
Meracia jednotka: Presnosť výstrelu prevyšuje nominálny výkon
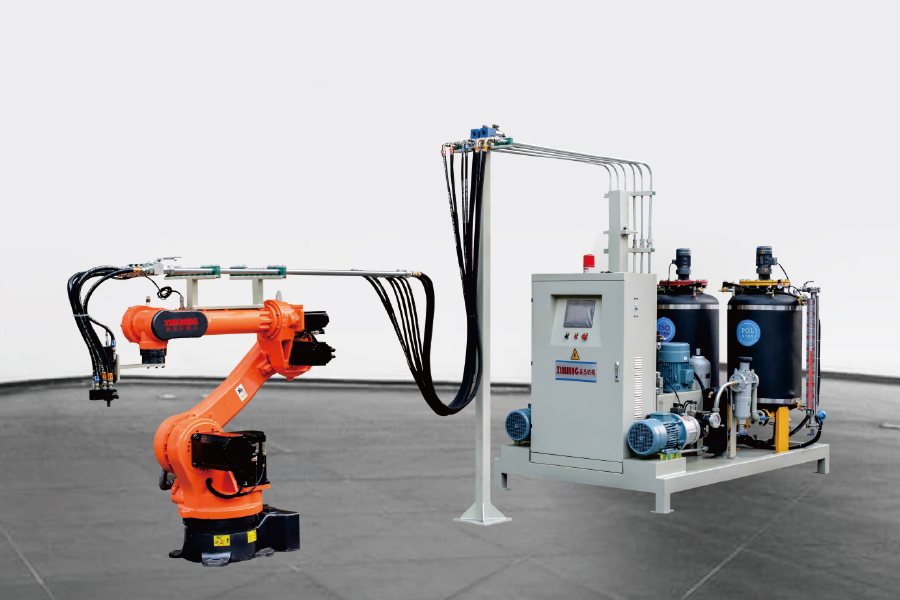
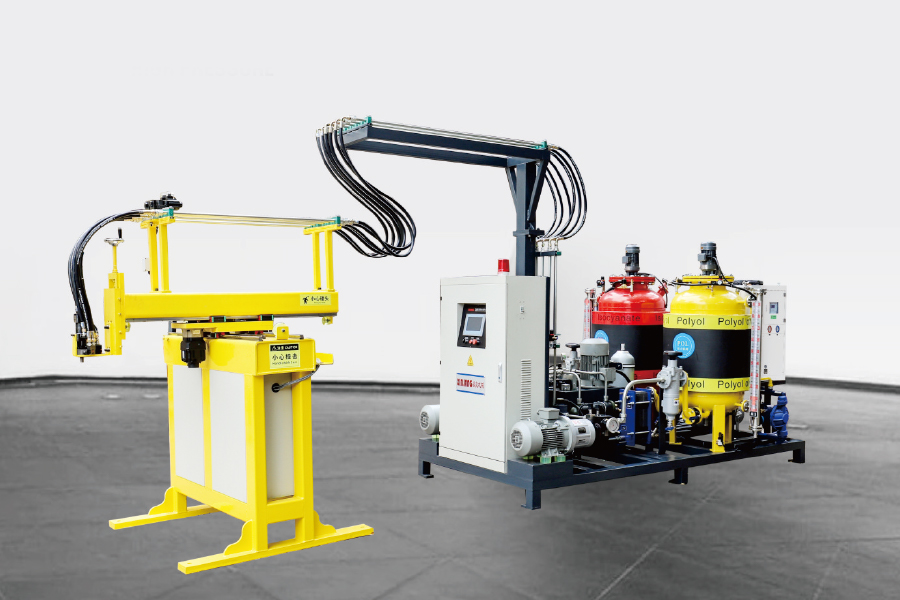
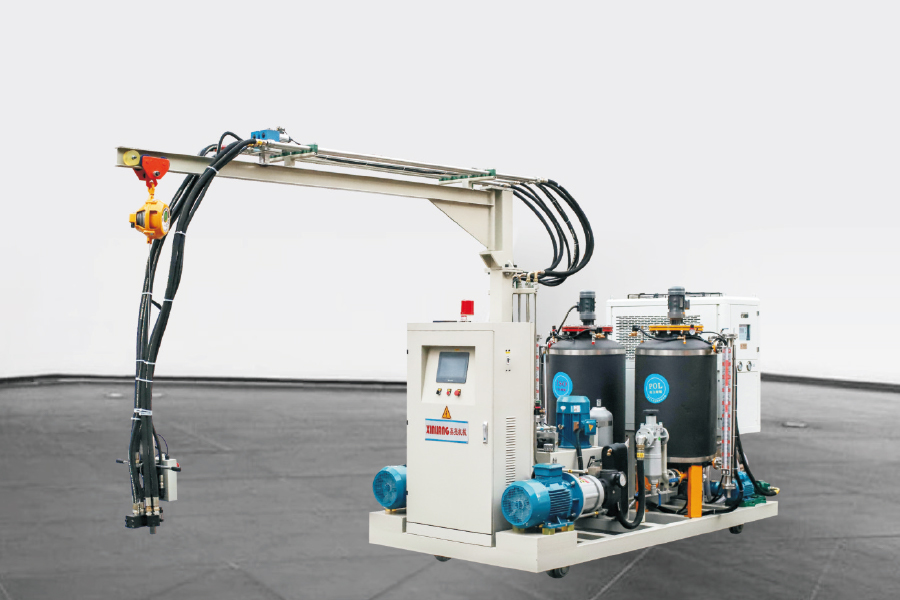
Vysokotlakové hlavy sa miešajú nárazom, pričom vstrekovacie tlaky sa zvyčajne pohybujú medzi 100 a 200 barmi, oproti približne 5 až 30 barom pri nízkotlakovom miešaní. Praktickým rozdielom na panelovej línii je bunková štruktúra a opakovateľnosť výstrelu: vysokotlaková hlava vyplní dlhú tenkú dutinu s menšou odchýlkou hustoty od konca ku koncu.
Dodávatelia bežne uvádzajú presnosť pomeru okolo 1 % a opakovateľnosť výstrelu v rozsahu 1 až 1,5 %. Požiadajte o variačný koeficient pre 20 po sebe idúcich záberov pre svoju vlastnú formuláciu, nie o číslo v nadpise v údajovom liste. Rovnako dôležitá je aj kontrola teploty komponentov, pričom väčšina panelových formulácií funguje najlepšie, keď sú oba komponenty udržiavané na približne 20 až 25 C v rozmedzí približne 2 C.
Prebaľovanie je pokojná cena na tomto druhu linky. Plnenie o 5 až 10% nad teoretickú minimálnu hustotu je bežné na nevyladenom stroji a je to najrýchlejšia cena na útok, pretože sa prejavuje v každom paneli. Trojzložkové stroje pridávajú tretí prúd pre prísady, ako sú spomaľovače horenia, pigmenty alebo nukleačné činidlá, bez ich predbežného primiešania do polyolu, čo stojí za zváženie, ak sa vaše formulácie PIR často menia.
Rozsah hmotnosti výstrelu prispôsobený najväčšej dutine panelu s uvedeným údajom opakovateľnosti.
Rozsah pomerov dostatočne široký pre vaše formulácie; väčšina panelových prác je medzi 1:1 a približne 1:1,6 polyolu k izokyanátu.
Priepustnosť v kg/min, ktorá zodpovedá najrýchlejšej rýchlosti pásu alebo najkratšiemu cyklu, ktorý chcete spustiť.
Počet miešacích hláv a usporiadanie traverz, takže jedna hlava sa nestane prekážkou.
Uloženie receptu v PLC, takže zmena hrúbky je skôr uloženým nastavením než manuálnym resetom.
Rozloženie liniek pre panelové formy: prstencový, H-typ a otočný tanier
Najprv matematika cyklu: priepustnosť sa rovná počtu formovacích staníc vydelenému časom cyklu. Pridávanie staníc je takmer vždy lacnejšie, bezpečnejšie a rýchlejšie ako skrátenie doby vytvrdzovania pomocou chémie.
Prstencová (prstencová) linka. Formy sa pohybujú v uzavretej slučke s peniacimi stanicami vo vnútri kruhu a operátormi vonku. Podlahová plocha na stanicu je efektívna a dlhé trasy jedného panelového typu dobre tečú.
Linka typu H. Dva rady foriem zdieľajú centrálnu uličku a pohyblivú vstrekovaciu hlavu. Výmeny nástrojov a krátke chody sa plánujú ľahšie ako na uzavretom kruhu.
Linka gramofónu. Radiálne stanice na otočnom stole. Kompaktné a rýchle uvedenie do prevádzky, vhodné pre kratšie panely, dvere a menšie série.
Bez ohľadu na to, aké usporiadanie si vyberiete, forma je súčasťou systému kvality. Rovnomernosť teplôt formy v 9 m dutine, tuhosť veka a disciplína uvoľňovacieho činidla ovplyvňujú ohýbanie a povrchovú úpravu viac, než väčšina kupujúcich očakáva vo fáze cenovej ponuky.
Nadúvadlá, bezpečnosť pentánu a požiarna účinnosť
Cyklopentán má nulový potenciál poškodzovania ozónovej vrstvy a potenciál globálneho otepľovania hlboko pod HFC, ktoré nahrádza. Publikované 100-ročné údaje uvádzajú HFC-141b na približne 700 a HFC-245fa na približne 1 000, zatiaľ čo uhľovodíky sú v nízkych desiatkach. Podľa revidovaného nariadenia EÚ o F-plynoch (EÚ) 2024/573 sa cesta HFC ešte viac stláča, čo je dôvod, prečo uhľovodíkové systémy stále získavajú podiel na panelovej pene.
Pentán je horľavý a to mení závod, nielen stroj. Očakávajte elektriku v zóne penenia, mechanickú ventiláciu, detekciu plynu, uzemnenie a spojenie a žiadne zdroje vznietenia v blízkosti miešacej hlavy. Systém premixu udržuje koncentráciu pentánu a teplotu stabilnú pred dávkovaním, vďaka čomu je dávka opakovateľná od prvého panelu posunu po posledný.
Požiarny výkon je samostatný rozhovor od tepelného výkonu. Panely sú klasifikované podľa EN 13501-1; mnohé PIR systémy sú testované na B-s1,d0, PUR systémy bežne pristanú na B-s2,d0 alebo B-s3,d0 a jadrá z minerálnej vlny dosahujú A2-s1,d0. Klasifikácia je špecifická pre systém a hrúbku, preto si vždy prečítajte Vyhlásenie o výkone, kde nájdete presnú zostavu, ktorú predávate, a nikdy nepredpokladajte, že triedu zaručuje len chemická látka jadra.
Poruchy, ktoré treba sledovať a čo skontrolovať pred odhlásením
Šesť chýb predstavuje väčšinu sťažností panelu a každá z nich má krátky zoznam prvých kontrol.
Ukončite prázdne miesta a nevyplnené rohy. Pred dotykom prípravku skontrolujte tesnenie okrajov a vzor nalievania.
Gradient hustoty pozdĺž panelu. Zvyčajne veľkosť výstrelu, poloha vstrekovania alebo teplota formy.
Delaminácia a úklon. Teplota čela, separačný prostriedok, príliš skoré vybratie z formy alebo prebalenie.
Linky zmršťovania a drezové značky. Nesúlad času gélovania medzi týmito dvoma zložkami.
Variácia hrúbky. Ovládanie pásu alebo rozpery a tuhosť veka na nesúvislých líniách.
Povrchové čítanie. Takmer vždy prebalenie na tenkom obklade.
Pre továrenskú akceptačnú skúšku si písomne vyžiadajte nasledovné:
Variačný koeficient hmotnosti výstrelu počas 20 po sebe idúcich výstrelov vašej formulácie.
Hustota jadra meraná v troch polohách na celom paneli, nie len v mieste vstrekovania.
Tolerancie dĺžky, šírky a hrúbky kontrolované podľa tabuľky tolerancií EN 14509.
Odlepte priľnavosť medzi penou a obkladom na vyrezanej vzorke z oboch koncov panelu.
Opakovateľnosť zmeny hrúbky vrátane toho, koľko panelov sa vyradí počas výmeny.
Často kladené otázky o linkách na výrobu sendvičových panelov
Q1. Čo je to výrobná linka sendvičových panelov?
Je to súprava zariadení, ktorá premení dve kovové obklady a penové jadro na izolovaný panel: podávanie obkladu, tesnenie hrán, penový alebo vstrekovací stroj, vytvrdzovacia časť, ako je dvojitý pás alebo lis, potom odrezanie, orezanie a stohovanie.
Q2. Koľko panelov dokáže linka vyrobiť za zmenu?
Na diskontinuálnych linkách sa priepustnosť rovná formovacím staniciam deleným časom cyklu, takže linka s 20 stanicami s 10-minútovým cyklom produkuje približne 120 panelov za hodinu pri teoretickej rýchlosti. Skutočná produkcia je nižšia po prechode na euro a šrotu; vždy počítajte z vlastnej veľkosti panelu.
Q3. PUR alebo PIR jadro pre sendvičový panel?
PUR je zvyčajne lacnejší a spĺňa štandardné požiadavky na chladiareň a steny. PIR sa vyberá, keď záleží na požiarnom výkone alebo vyššej prevádzkovej teplote, a bežne sa testuje podľa lepšej triedy EN 13501-1 ako PUR, ale pri vyšších nákladoch na zloženie.
Q4. Môže linka na sendvičové panely používať cyklopentán namiesto HFC?
Áno, a mnoho nových liniek áno. Vyžaduje si to penovú oblasť odolnú proti výbuchu, ventiláciu, detekciu plynu a systém predmiešania alebo dávkovania, takže náklady na dodatočné vybavenie sú skutočné. Odmenou je regulačná stabilita a GWP hlboko pod HFC-141b alebo HFC-245fa.
Q5. Akú hustotu peny by malo mať jadro sendvičového panelu?
Väčšina jadier PUR a PIR panelov s kovovým povrchom je špecifikovaná v rozsahu 38 až 45 kg/m3. Pod tým klesajú mechanické vlastnosti a rozmerová stabilita; oveľa viac, platíte za materiál, ktorý má malú izolačnú hodnotu.
Q6. Súvislá dvojpásová alebo nesúvislá linka na chladiarenské panely?
Chladné miestnosti dobre vyhovujú nesúvislým linkám, pretože požadované dĺžky a hrúbky sa značne líšia a objemy objednávok sú mierne. Nepretržité linky s dvojitým pásom majú zmysel, keď v knihe objednávok dominuje jeden alebo dva typy panelov a objemy oprávňujú kapitál.
Predtým, ako čokoľvek podpíšete, požiadajte o dva dokumenty: záznam opakovateľnosti hmotnosti strely zo stroja, ktorý už beží, a továrenskú akceptačnú skúšku vašej vlastnej formulácie v zamýšľanej hrúbke. Tieto dva záznamy vám o výrobnej linke sendvičových panelov povedia viac ako ktorákoľvek brožúra.
Ak stále mapujete postupnosť procesu, náš sprievodca nákupcom zariadení na výrobu PU peny prejde poradie vybavenia a otázky, ktoré treba položiť v každej fáze. Stroje Ningbo Xinliang dodáva dávkovaciu jednotku, usporiadanie linky a systém nadúvadla ako jeden balík, dimenzovaný na rozsah vášho panela a výstupný cieľ.