Ako sa vyrába polyuretánová pena? Proces a vybavenie krok za krokom
Priemyselné správy-
Vyrežte do steny chladničky s mrazničkou a nájdete to: tuhá, bledožltá pena izolujúca celú skrinku za vložkou s hrúbkou niekoľkých milimetrov. Či už polyuretánová pena skončí v chladničke, autosedačke alebo strešnom paneli, vyrába sa rovnakým základným postupom.
Krátka odpoveď: výrobcovia odmerajú dve kvapalné zložky – zmes polyolu a izokyanát – v presne kontrolovanom pomere, zmiešajú ich pri vysokom tlaku na zlomok sekundy, vstreknú zmes do formy alebo na pohyblivý povrch a nechajú ju samovoľne sa zahrievajúcou chemickou reakciou roztiahnuť na bunkový polymér v priebehu niekoľkých minút. Regulácia teploty, presnosť pomeru, energia miešania a manipulácia s formami – to všetko je potrebné na to, aby bola reakcia opakovateľná, výstrel za výstrelom.
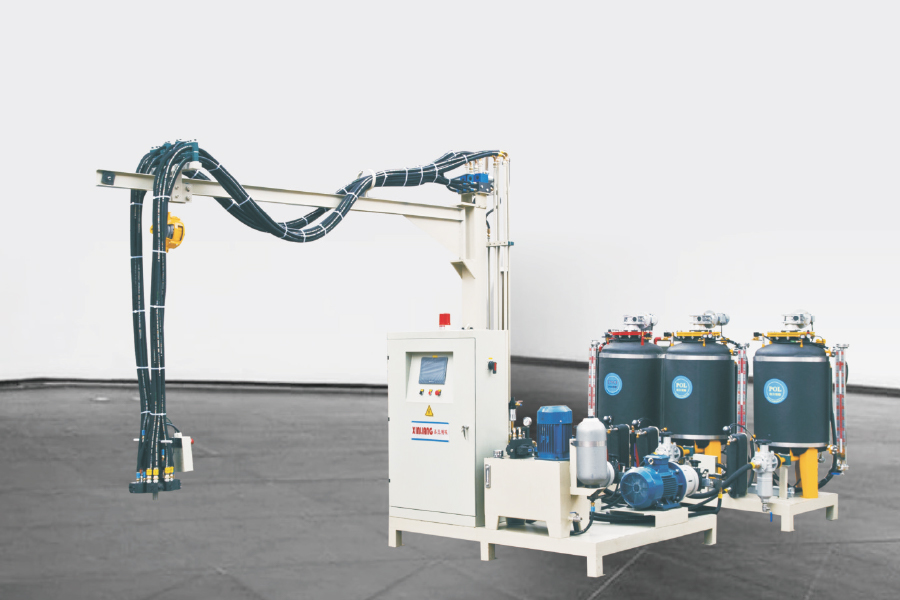
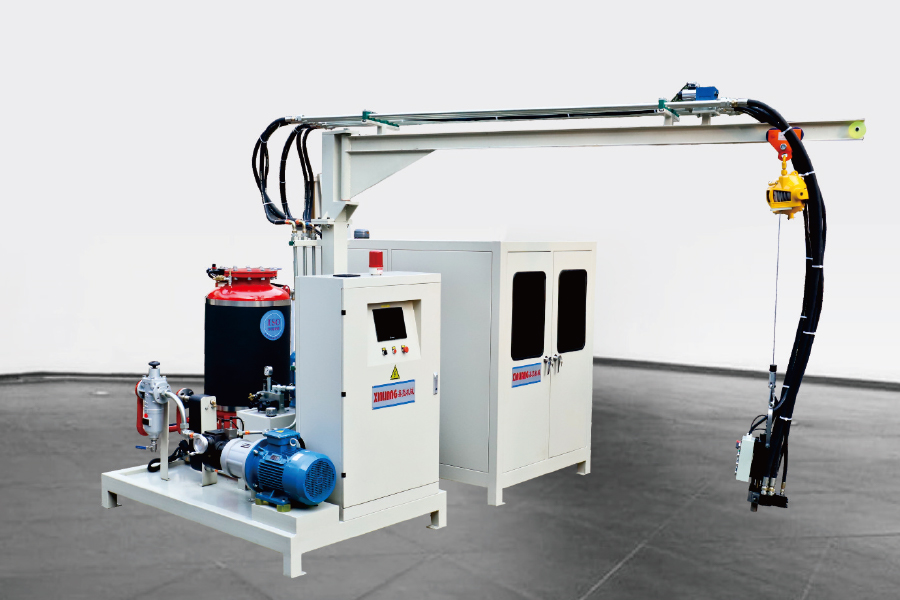
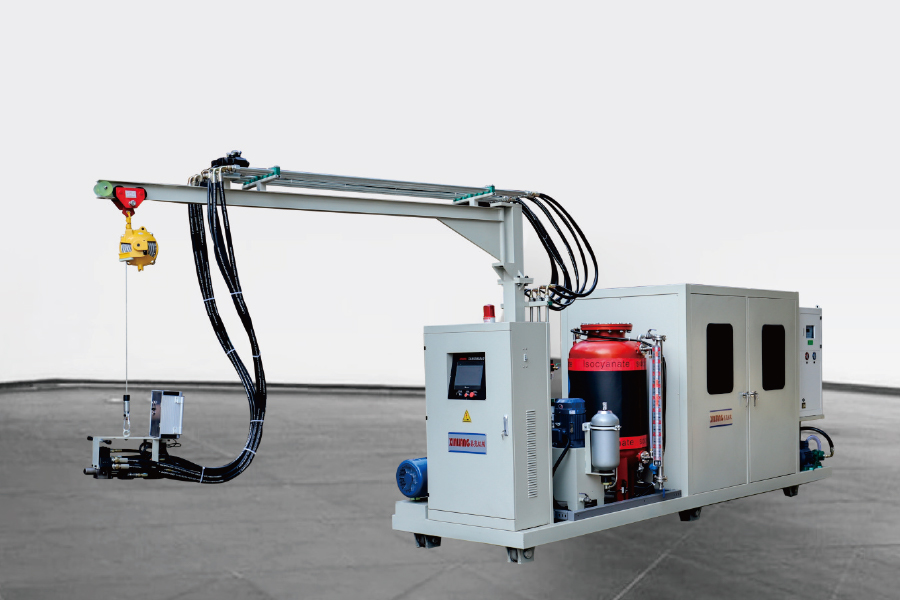
Táto príručka vás prevedie chémiou, štandardnými krokmi procesu a rozhodnutiami o zariadeniach, ktoré sú za nimi – napísané zo strany zariadení v priemysle Stroje Ningbo Xinliang , výrobca vysokotlakových polyuretánových speňovacích strojov a kompletných speňovacích liniek, takže pozornosť zostáva na tom, čo sa deje v továrni.
Chémia: Dve tekutiny, ktoré si budujú svoju vlastnú štruktúru
Polyuretán vzniká, keď polyol – alkohol s viacerými reaktívnymi hydroxylovými skupinami – reaguje s izokyanátom: MDI pre tuhé a tvarované peny, TDI pre výplň dosiek. Reakcia uvoľňuje teplo, zatiaľ čo vytvára polymérnu sieť a zároveň sa vo vnútri zmesi vytvára plyn. Toto spojenie budovania štruktúry a tvorby plynu je to, čo premieňa dve kvapaliny na pevnú penu.
Odkiaľ plyn pochádza
Dva zdroje. Voda v prípravku reaguje s izokyanátom a uvoľňuje CO2, ktorý nafukuje bunky. Fyzikálne nadúvadlá, ako je cyklopentán, vôbec nereagujú – vyparujú sa v teple reakcie a namiesto toho expandujú.
Vedľajšie obsadenie
Odkazy na priemyselné materiály uvádzajú štandardné vstupy do formulácií, ako sú polyoly, diizokyanáty, nadúvadlá, katalyzátory a povrchovo aktívne látky. Katalyzátory nastavujú, ako rýchlo polymér géluje v porovnaní s tým, ako rýchlo vzniká plyn; silikónové povrchovo aktívne látky zabraňujú pretrhnutiu tenkých bunkových stien, kým pena stúpa; spomaľovače horenia a plnivá upravujú bezpečnosť a náklady.
Hlavné vstupy výroby polyuretánovej peny a to, čo každý z nich riadi.
Vstup
Funkcia
Čo sa stane, ak bude driftovať
Polyolová zmes
Hlavná živica; nesie aditíva a definuje základné vlastnosti
Nesprávny pomer vytvára mäkkú, slabú alebo krehkú penu
Izokyanát (MDI/TDI)
Reaguje s polyolom a vytvára polymérnu sieť
Posun pomeru spôsobuje zmršťovanie, dutiny, drobivé bunky
Nadúvadlo (voda/CO2, cyklopentán)
Vytvára plyn, ktorý tvorí bunky
Príliš veľa zrazí penu; príliš málo zanecháva hustý
Katalyzátory
Vyvážte želatinačné a plynotvorné reakcie
Zlá rovnováha spôsobuje štiepenie buniek alebo hustú pokožku
Silikónová povrchovo aktívna látka
Stabilizuje bunkové steny počas vzostupu
Hrubé bunky, krátery alebo kolaps
Celý proces balansuje na jednom porovnaní: ak tvorba plynu prebieha pred tvorbou polyméru, stúpajúca pena sa zrúti; ak polymér géluje príliš skoro, pena zhustne a odtiahne sa z formy. Formulátori to nazývajú vyváženie reakcie gélu a fúkania – a preto je presnosť dávkovania špecifikovaná v zlomkoch percent.
Ako sa vyrába polyuretánová pena, krok za krokom
Či už je produktom tvarovaná autosedačka alebo izolácia priestoru chladničky, postupnosť prebieha cez rovnakých šesť fáz:
Príprava surovín. Polyol a izokyanát sa skladujú v denných nádržiach a upravujú sa na definované teplotné okno, bežne okolo 20-45 °C v závislosti od systému, pretože viskozita a rýchlosť reakcie úzko sledujú teplotu.
Vysokotlakové meranie. Dávkovacie čerpadlá dodávajú každú zložku v pevnom pomere; dobre udržiavané vysokotlakové jednotky zvyčajne udržujú tento pomer v rozmedzí približne jedného percenta.
Miešanie nárazom. Tieto dva prúdy sú vtláčané do malej miešacej hlavy pri tlakoch bežne okolo 100 až 200 barov, kde sa zrážajú a miešajú sa do homogénnej zmesi v priebehu milisekúnd.
Vstrekovanie alebo nalievanie. Zmes sa nastreľuje do uzavretej formy, naleje do otvorenej dutiny alebo položí na dopravník, ktorý je vedený robotom alebo manipulátorom všade tam, kde musí byť poloha nalievania presná.
Expanzia a vytvrdzovanie. Pena krémuje, kysne, géluje a vytvrdzuje – krémové fázy trvajú niekoľko sekúnd, úplné vykysnutie zvyčajne trvá jednu až dve minúty a odformovanie nasleduje v priebehu niekoľkých minút.
Deformovanie, orezávanie a testovanie. Časti sú uvoľnené, orezané a kontrolované z hľadiska hustoty, bunkovej štruktúry, rozmerovej stability a v prípade tried izolácie aj tepelnej vodivosti.
Ilustračný profil nárastu objemu systému tuhej peny; presné načasovanie sa líši podľa receptúry a geometrie dielu.
Prečo technológia miešania rozhoduje o kvalite peny
Vo výrobe dominujú dve rodiny strojov. Nízkotlakové stroje miešajú komponenty v komore, ktorá sa musí po každom výstrele prepláchnuť rozpúšťadlom, čo zvyšuje manipuláciu s rozpúšťadlom, náklady na čistenie a čistenie odpadu. Vysokotlakové stroje sa namiesto toho miešajú nárazom: dva prúdy sa zrážajú pri približne 100-200 baroch a miešacia hlava sa medzi jednotlivými výstrelmi mechanicky čistí. Odmena je jemnejšia, rovnomernejšie články, žiadna spotreba rozpúšťadla a menej vyradeného materiálu – dôvod, prečo sa vysokotlakové zariadenia stali štandardom pre výrobu zariadení, automobilov a panelov.
Typické rozsahy pracovného tlaku pre dve skupiny strojov, ako je uvedené v literatúre o zariadeniach na výrobu peny; potvrdiť presné údaje podľa údajových listov dodávateľa.
Vo vnútri vysokotlakového peniaceho stroja
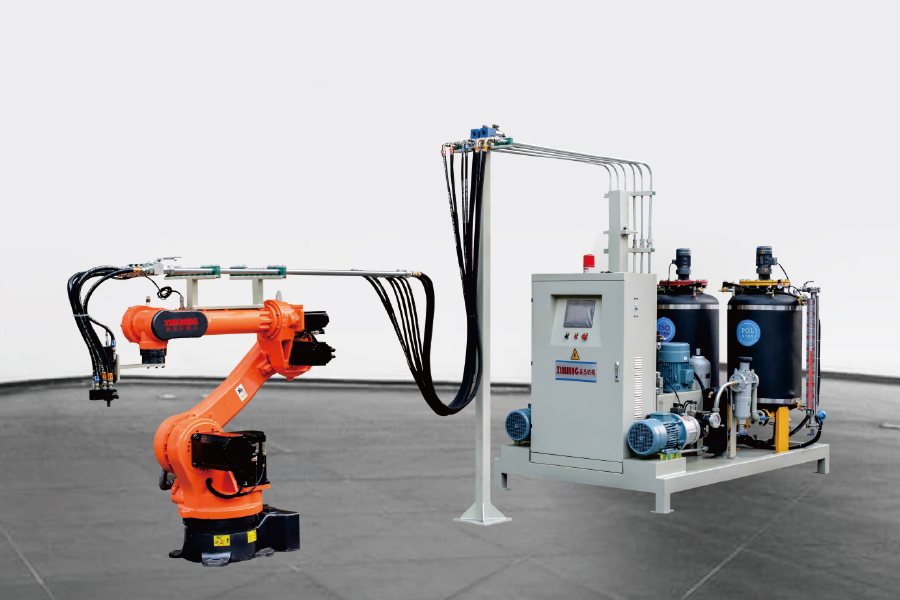
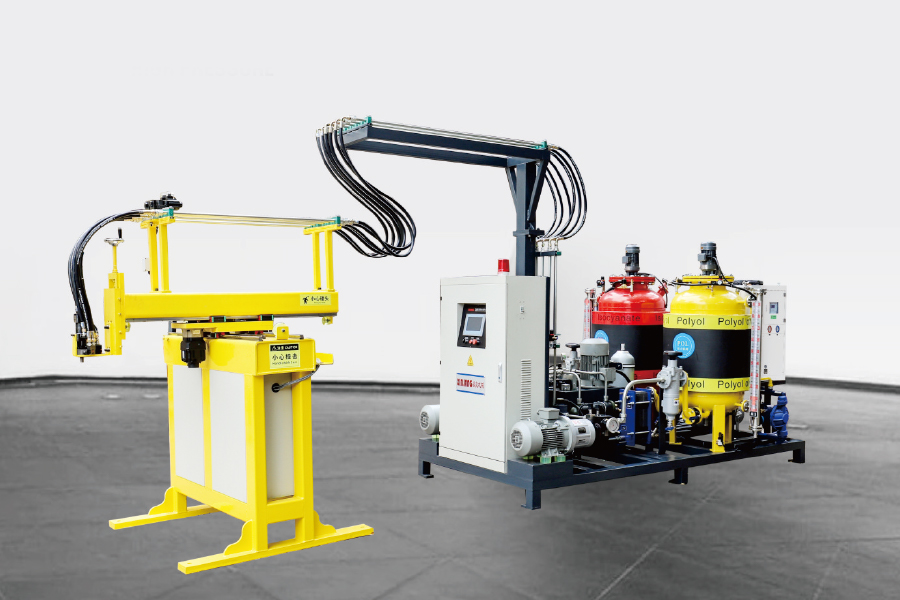
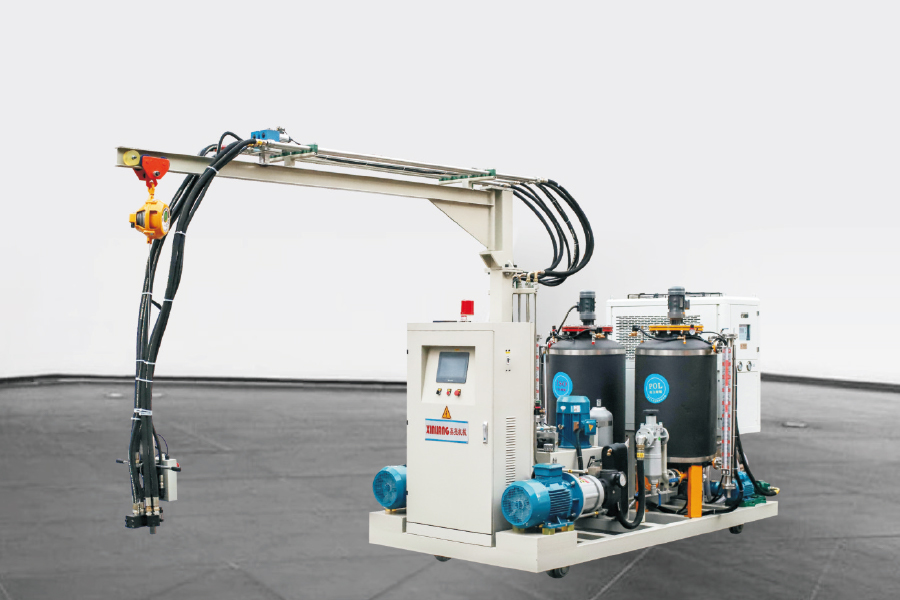
Hardvér je priamočiarejší, než vyzerá: dvojzložkové nádrže, jednotky dávkovacích čerpadiel, ktoré nastavujú pomer, izolované vysokotlakové hadice a samočistiaca zmiešavacia hlava umiestnená nad formou. Synchronizujte pomer, teplotu, tlak a načasovanie výstrelu a každý výstrel opustí hlavu s rovnakou reaktivitou ako posledný.
Zjednodušená konštrukcia dvojzložkového vysokotlakového penostroja: nádrže na komponenty, dávkovacie čerpadlá, vysokotlakové hadice, samočistiaca miešacia hlava a forma.
Prehľad spracovania polyuretánovej peny na Wikipédii identifikuje dve široké výrobné cesty: lisovanie a doska. Linky slabstock nalievajú kontinuálny prúd na pohyblivý dopravník, kde sa zdvíha dlhá pena, vytvrdzuje a neskôr sa rozreže na bloky – klasická cesta pre matrace a druhy nábytku. Lisovanie namiesto toho dávkuje dávku do samostatnej formy pre každý diel.
Pevná izolačná pena sa takmer vždy formuje: výrobcovia spotrebičov vstrekujú penu do dutín chladničiek, výrobcovia panelov prevádzkujú nepretržité laminovacie linky a plášte ohrievačov vody sa plnia v uzavretých formách. Pretože jej bunky zostávajú uzavreté a zachytávajú nadúvadlo, tuhá pena pôsobí ako štruktúra a izolácia súčasne, pričom hlavnou vlastnosťou je tepelná vodivosť.
Izolácia chladničky, mrazničky a ohrievača vody
Sendvičové panely pre strechy, steny a chladiarne
Autosedačky a obloženie interiéru automobilov
Matrace, nábytok a podrážky topánok
Športové potreby, hračky a remeslá
Každá skupina produktov ťahá proces iným smerom – odolnosť sedenia, hustota a izolačná hodnota pre spotrebiče – takže závody na výrobu peny používajú samostatné formulácie a nástroje pre každú z nich.
Cyklopentánový posun: penenie bez fluóru
Po celé desaťročia sa izolačná pena spoliehala na fluórované nadúvadlá. Medzinárodné postupné vyraďovanie podľa Montrealského protokolu posunulo priemysel najprv smerom k HCFC a potom k uhľovodíkom a cyklopentán je teraz štandardným nadúvadlom pre izolácie chladničiek, mrazničiek a panelov na celom svete. Ponúka takmer nulový potenciál poškodzovania ozónovej vrstvy a nízky potenciál globálneho otepľovania; Kompromisom je horľavosť, na ktorú musia byť výrobné zariadenia skonštruované.
Horľavosť sa rieši na úrovni zariadenia: motory a snímače odolné voči výbuchu, detekcia úniku plynu a vyhradený hardvér na predmiešanie sú štandardné požiadavky na cyklopentánové linky, nie voliteľné doplnky.
Existujú dva spôsoby kŕmenia. Priame vstrekovanie dávkuje cyklopentán do prúdu polyolu v samotnom stroji, zatiaľ čo špecializovaný systém cyklopentánových predzmesí pripravuje stabilnú zmes polyolu a nadúvadla pred prúdom v utesnenej monitorovanej stanici. Priemyselné porovnania vo všeobecnosti pripisujú predmiešaniu lepšiu jednotnosť surovín a bezpečnejšie, lepšie kontrolovateľné dávkovanie – skutočná výhoda, keď sú špecifikácie izolácie prísne.
Chémia sa nikdy nemení s mierou; čo sa mení, je pohyb plesní. Samostatný stroj je vhodný pre výskumné práce, malé série a často sa meniace diely. Otočná linka otáča nosiče foriem cez odlievacie, vytvrdzovacie a odformovacie stanice, čím sa veľkoobjemový výstup prispôsobí kompaktnej pôdorysu, zatiaľ čo prstencové linky a linky typu H prepravujú viac nosičov okolo súvislých slučiek pre maximálnu priepustnosť. Poznámky od dodávateľov zariadení na výrobu peny pripisujú zníženie odpadu až o 30 % automatickému polohovaniu nalievania pomocou samotných robotov alebo manipulátorov.
Kvalitatívne porovnanie na stupnici 1-10 (ilustratívne): jednotlivé stroje vedú z hľadiska flexibility a vstupných nákladov; otočné a prstencové linky vedú k výstupu, automatizácii a konzistencii záberu.
Prispôsobte rozloženie dielu: bunky otočného taniera dominujú práci sedenia a spotrebiča, kde jedna kompaktná bunka slúži desiatkam foriem denne a prstencové usporiadanie vyhovuje nepretržitým, vysokoobjemovým programom.
Hotová pena je akceptovaná prostredníctvom krátkeho zoznamu testov, z ktorých väčšina vedie priamo späť k riadeniu procesu:
Hustota a gradient hustoty naprieč dielom
Súprava pevnosti v tlaku a deformácie
Rozmerová stabilita po vystavení teplu a vlhkosti
Tepelná vodivosť (faktor k) pre stupne izolácie
Priľnavosť k vložkám a obkladom, kde sa pena spája s pokožkou
Pre kupujúcich je praktické riešenie jednoduché: zmršťovanie, dutiny a drobivé bunky sa takmer vždy spájajú s posunom pomeru, teplotnými odchýlkami alebo opotrebovanými miešacími hlavami. Pri porovnávaní dodávateľov sa pýtajte konkrétne na presnosť dávkovania, kontrolu teploty komponentov a postupy čistenia a kalibrácie – odpovede predpovedajú vašu šrotovnosť lepšie ako ktorákoľvek brožúra.
Často kladené otázky
Q1: Z čoho je vyrobená polyuretánová pena?
Polyolová zmes a izokyanát (zvyčajne MDI alebo TDI), plus nadúvadlo, katalyzátory a silikónová povrchovo aktívna látka. Zmiešanie dvoch hlavných kvapalín spustí reakciu, ktorá uzamkne bubliny v polyméri.
Q2: Aký je rozdiel medzi pružnou a tuhou polyuretánovou penou?
Pružná pena má otvorené bunky a po stlačení pruží späť, preto sa používa na matrace, nábytok a autosedačky. Pevná pena má uzavreté bunky a je cenená pre izoláciu v chladničkách a paneloch.
Q3: Čo robí polyuretánový vysokotlakový penový stroj?
Odmeriava tieto dve zložky v pevnom pomere, zmiešava ich vysokotlakovým nárazom v samočistiacej hlave a vstrekuje zmes do formy v priebehu niekoľkých sekúnd, pričom zvyčajne pracuje okolo 100-200 barov.
Q4: Ako dlho trvá vytvrdnutie polyuretánovej peny?
Čas na krém is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Q5: Prečo sa cyklopentán používa ako nadúvadlo?
Ponúka takmer nulový potenciál poškodzovania ozónovej vrstvy a nízky potenciál globálneho otepľovania, vďaka čomu sa stala štandardnou voľbou pre izoláciu spotrebičov a panelov po vyradení fluórovaných činidiel.
Q6: Je polyuretánová pena bezpečná?
Plne vytvrdená pena je stabilná a používa sa v každodenných výrobkoch na celom svete. Opatrenia pri manipulácii sa vzťahujú na tekuté surové chemikálie, ktoré vyžadujú vetranie, ochranné vybavenie a vyškolenú obsluhu.
Q7: Aké produkty sa vyrábajú z polyuretánovej peny?
Izolácie chladničiek a mrazničiek, ohrievače vody, sendvičové panely, autosedačky a interiérové diely, matrace, nábytok, podrážky topánok, športové potreby a hračky.
Q8: Koľko stojí stroj na výrobu polyuretánovej peny?
Závisí to od počtu komponentov, tlakovej triedy, úrovne automatizácie a od toho, či je potrebná kompletná výrobná linka – spoľahlivá cesta je cenová ponuka na základe konfigurácie od výrobcu zariadenia.